


-
酸洗产线数字化升级,助力生产提质与环保合规
2026-09-20 13:52:41
导读: 酸洗作为金属表面处理核心工序,工艺参数管控难度大、设备监管滞后、环保管控压力大,是不少制造企业面临的共性问题。工业物联网解决方案,如何实现产线多维度监控,助力生产提质与环保合规管理?
在金属加工行业,酸洗是应用广泛的关键工序。通过去除工件表面氧化皮、锈蚀杂质,为冷轧、镀锌、涂装等后续工序创造良好基础条件。但酸洗工艺对酸液浓度、温度、液位、处理时间有着较高要求,叠加酸雾废气的环保管控要求,传统人工管理模式下的各类问题逐步显现。
以紧固件生产车间为例,不少酸洗产线虽已通过 PLC 实现单机自动化运行,但设备之间数据相互隔离,生产数据依靠人工抄表记录。容易出现故障发现滞后、酸液耗材消耗偏高、工件品质波动、废气排放管控风险等情况,影响生产效益,也给企业带来环保方面的压力。
01 传统酸洗产线
面临哪些现实问题
01 设备数据孤立,生产依赖现场人员值守 酸洗槽、循环泵、加热系统、酸雾净化装置依靠 PLC 单独完成控制,设备之间缺少数据互通。生产运行较多依靠现场人员巡检盯守,人力投入较高,容易出现观察疏漏、判断偏差的情况。
02 工艺数据人工填报,过程管控存在滞后 酸液温度、浓度、液位等核心参数依靠人工抄录上报,数据采集频次有限,信息反馈存在延迟。工艺异常难以及时察觉,有可能造成工件损耗,同时带来相应安全生产隐患。
03 酸雾设备监管不足,环保缺少有效数据支撑 酸雾处理设备运行状态难以实时掌握,酸洗主机与废气处理设备数据未能打通。不易评估净化装置运行效果,不利于内部运维工作开展,也难以输出可供环保监管核查的有效数据。
02 物联网赋能酸洗产线
打通数据实现精细化管理
针对以上行业实际问题,物通博联推出酸洗设备产线数据采集物联网解决方案。
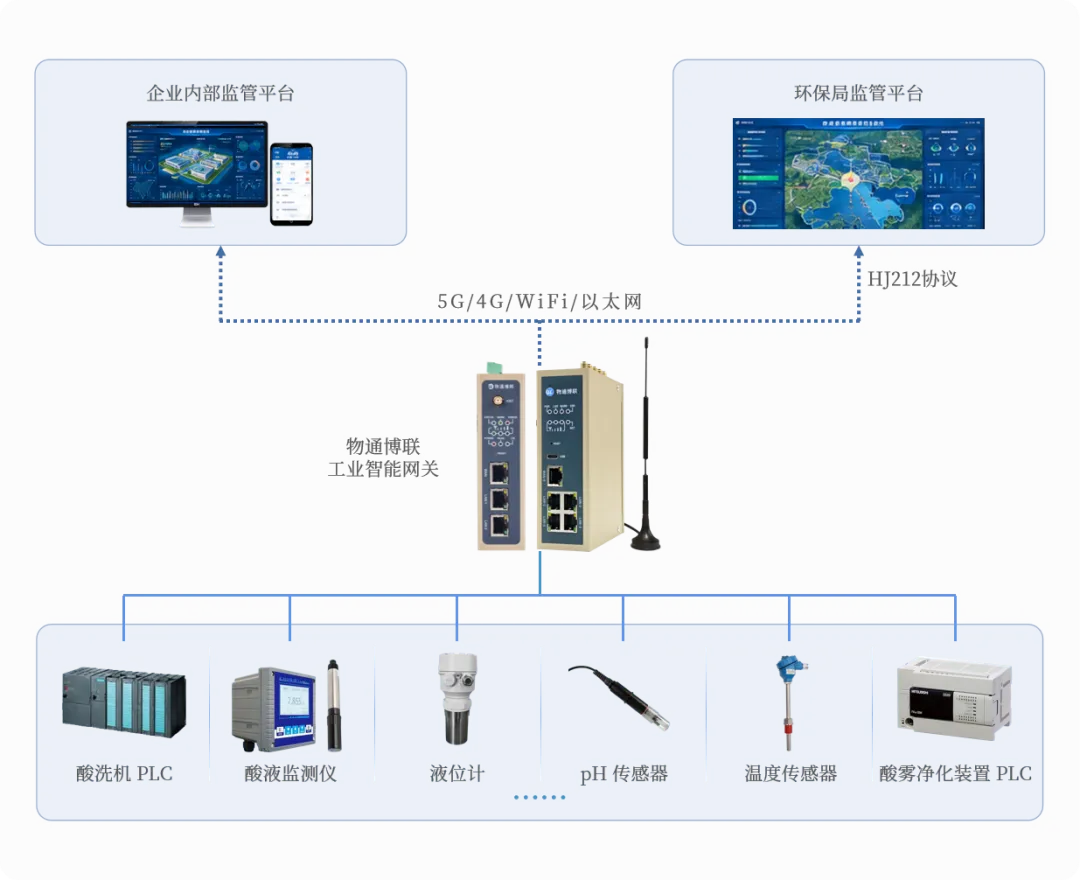
依托工业智能网关,对接酸洗机 PLC、酸液监测仪、液位计、pH 传感器、温度传感器、酸雾净化装置 PLC 等现场设备。
借助 5G/4G/Wi‑Fi / 以太网多种网络方式,采集设备运行状态、工艺参数、废气排放相关数据,同步对接企业内部管理平台以及环保监管平台,落地远程监控、异常告警、远程控制、数据分析报表等能力,推动酸洗工序走向精细化、数字化管理。
方案核心能力 01 多设备兼容适配,适配复杂工厂现场环境 工业智能网关配备串口、网口、IO 口等丰富接口,适配各类 PLC、仪表、传感器主流通信协议,可适配现场设备型号繁杂、网络环境复杂的工况,完成现场接入部署。
02 自动采集设备数据,减少人工抄表工作 网关自动汇总上报各类数据:设备运行 / 待机 / 故障状态;酸液浓度、温度、液位、循环流量、处理时间等工艺数据;设备故障、废气排放相关数据,替代人工抄录作业,数据可实时查阅。
03 自定义异常告警,便于风险前置处置 支持按需设置告警阈值,当酸洗温度异常、酸液参数偏离设定区间、废气排放超出限定标准等情况发生时,系统可通过微信、短信、邮件推送告警信息,便于工作人员快速定位故障工位。帮助减少工件不良情况、非计划停机带来的损失,降低环保合规方面的风险。
04 多协议多中心转发,满足内外对接需求 支持 MQTT、Modbus、OPC UA、MySQL、HTTP 对接企业 MES/ERP 管理平台;同时支持 HJ212 环保协议上报废气相关数据至环保监管平台,保障数据真实完整,支撑企业合规上报工作。
05 远程控制指令下发,提升应急处置效率 在权限管控前提下,管理人员可远程对酸洗设备、酸雾净化设备执行启停、调参操作。面对突发工况可快速开展处置,助力生产稳定运行。
06 可视化报表输出,为工艺优化提供参考 整合设备运行日志、告警记录、生产效率、环保指标,生成多维度可视化报表。便于企业复盘生产运行情况,优化酸洗工艺、合理规划生产计划、跟进环保指标,助力管理持续改善。
03 助力提质增效
推进绿色制造建设
物联网系统落地之后,企业可以全面了解酸洗产线设备工况、工艺参数、设备运行情况。便于及时识别设备故障、异常损耗,优化管理举措,有助于提升设备利用率,减少不良品产出,降低非计划停机概率。
帮助企业推进生产精益管控,夯实环保合规管理基础,为制造企业数字化转型、绿色制造建设提供支撑。

 回顶部